顯示具有 3d Print 標籤的文章。 顯示所有文章

2019年9月16日 星期一

透過3d列印的方式,將柳橙皮變成飲料杯的果汁吧(Feel the Peel)

原文出處:designboom

所謂的循環經濟就是設計出一套降低浪費與汙染的機制。在這個信念下,Carlo Ratti 開發了一台名為(Feel the Peel)實驗性的柳橙汁擠壓器,該擠壓器採用柳橙皮為材料,列印出一個生質塑膠杯。這樣一個實驗性的創作,企圖在日常生活中找到一個循環再生的可能性。

copyright © nicola giorgetti, courtesy of carlo ratti associati
這個充滿實驗性的圓形果汁吧是由 CRA- Carlo Ratti Associati 所創建,透過乾製過後的柳橙皮來製作塑料絲,再以 3D 路徑列印一次性的杯子,盛裝新鮮的柳橙汁。這個原型機將會在未來的幾個月,開始在義大利的公共場所巡迴,旨在展示和實驗,日常生活中可以循環利用的新方法。這座機器高3.10米,頂部有一個圓頂,上頭可盛裝 1,500 個柳橙。

2018年4月30日 星期一

新型態的填充方式:多孔螺旋曲面(Gyroid)

原文出處:Introducing Gyroid Infill
維基百科:Gyroid
中文命名:國家教育研究院

copyright © Matt's Hub
當我們提及3D列印的填充(infill)時,絕大部分都是平面的填充方式;Grid(方格)、Rectilinear(直線)、Honeycomb(蜂巢)和 Cubic(立體)。當然還有其他的填充方式,但基於強度與速度的考量,前述是目前大家較為青睞的四種切片填充。現在,又出現一個新的選項:Gyroid(多孔螺旋曲面)


對於這個填充方式感興趣的朋友可以持續關注 Matt 頻道

2017年4月21日 星期五

ELT|3d printing cart / 3d 列印工作平台

相關模型下載:Thingiverse
上周末買了一台木工用的砂帶機(Belt Sander),因為重量實在太重(25+kg)又時常需要搬運移動,所以就興起製作一個推車/工作平台的念頭。完成圖在下方,如果有興趣動手做,可以參考我們提供的料單,如果喜歡這個造型,也可以自行依據桌板來修改角料的尺寸。
列印件/組裝說明

2016年11月2日 星期三

3d printing drain pan/3d 列印洩水盤

相關模型下載:Thingiverse 
其實沒有特別想要分享這個作品,當初製做這個洩水盤的緣由,是因為辦公室後面天花板有著嚴重的漏水問題。漏水的問題當然得從根本防水來解決,不過由於和樓上鄰居互動的過程有點冗長,要從二樓重新做防水也有一定的難度,在樓上鄰居意願不高的前提下,所以從天花板下方做一個接水盤。
最後用 3d 列印搭配木作所製作的洩水盤
長度 2495 mm,寬度為 400 mm

由於滲水的問題在天花板迂迴出現,於是只能想辦法製作一個幅寬400mm的承接物;同時測試之後要發展的大物件 3d 列印數位製造工法,嘗試之前一些已發展的卡榫與膠合技法,進行耐候測試的最終準備。

漏水的問題,沿著二樓新舊結構交接處
在天花板展開一條,長度約兩米的斑駁縫隙
可見許多水漬(water stain)和落漆處

3d model study in Rhinoceros

2016年3月13日 星期日

變形物質/未來房屋形變的發想

原文出處:New Scientist
影片出處:Youtube

Shape-shifting matter could let houses crumple themselves away

想像一個可以收納在背包裡的房子,或者一道牆變成一扇窗,這些都發生在彈指之間。
這個作品就像是一個極致的變形體。切換開關,一個房子就能縮到背包可以收納的大小,或是一堵牆變成一道門;這是一個願景,當材料開始能被程式控制並改變其造型之後。
由哈佛大學的 Johannes Overvelde 和其同事所共同開發,這個系統允許這個物件由一個形態,形變並過渡成另一個形態。
基本的形態,是一個由聚合物薄片所組合而成的立方體。進階的造型是將多個立方體連接在一起,變成更大的立方體;就像樂高的套件一樣。"這是一種最簡單的折疊造形,可以重新組構與安裝...." 設計師 Overvelde 這麼說。

2015年3月21日 星期六

Jonathan Brand/使用 3d 列印出半透明的1972 Honda CB500

影片出處:Youtube

3d printed 1972 年 Honda CB500
設計師/藝術家 Jonathan Brand

Jonathan Brand 是 New York 的藝術家,三年前他剛開始接觸3d印表機,之後就使用它來進行創作。這個作品值得一提的是,設計師用熱來進行物件間的黏合,詳見影片 1:48處。


(影片支援 1080P 全螢幕撥放)

2015年3月20日 星期五

【高雄|國立科工館】3d 列印工作坊活動

3d 列印工作坊/國立科學工藝博物館
簡章:http://goo.gl/938CJj  HOT !

高雄科工館的 3d 列印工作坊開始報名囉!
連續兩個周末|(04 / 11、12、18、19)共四天,除了可以接觸3D列印的應用,還能一窺數位製造的過程;工作坊期間,我們將帶領所有學員一同創作一個直徑一公尺的大型拼裝列印件喔!

工作坊大型拼裝模型 搶先看/PART I (支援1080P+全螢幕)

即日起開始列印這顆巨大的本體,一共2420個面,費時2000+小時....進度更新陸續上傳中

工作坊費用為 1800元 (活動材料費與餐費已內含),由於過程中必須使用軟體操作,請自備筆記型電腦,活動注意事項詳見連結。歡迎對相關方面有興趣的在學生、學校教職員參加!

活動細節釋疑請洽展示組蘇小姐,07-3800089 分機 8665

2014年12月7日 星期日

3D列印有害_別再相信無良廠商的說法了

今天我們在為機器做例行性養護的時候,發現了一連串的疑慮,特地紀錄拍攝下來分享給各位讀者

有鑑於市面上的塑料廠商越來越多,大陸廠商、美國進口、台灣生產....等等,這些部分號稱通過SGS認證*、RoHS認證*,有的商家甚至誇口無毒無害,還記得今年三月的時候,我們找到了一篇來自伊利諾理工學院(Illinois Institute of Technology)的研究報導嗎?

【請保持通風/將廢氣有效導出】
美國伊利諾理工學院 (IIT) 科學家表示,3D 印表機所排放大量的微粒,大多是小於 100 毫微米的直徑。這些超細顆粒 (UFPs) 被吸入時他們會囤積在肺部,甚至大腦。

我們的機台是長時間(1000+小時)列印PLA材料,使用時都會以壓克力罩罩著、接近全密閉的設置(請忽略灰塵這個因素),這個令我們驚訝的清理流程,以下是我們用儀器作 1 cm 近拍的照片....

我們慣用的機台,是以九片壓克力密閉

壓克力罩後方,有建置一個強制抽風扇
有看到白色送料管上的髒垢了嗎?

2014年10月26日 星期日

【鋼鐵人/心靈裝甲】地表上最酷炫的義肢

原文出處:3ders.org
Awesome 3D printed prosthetic hand lets kids feel like Iron Man
【鋼鐵人心靈裝甲】地表上最酷炫的義肢


3D 列印的技術在兒童義肢發展上日漸受到關注,這些驚人的產出正在造福世界上的這些弱勢兒童。不只是讓這些義肢變得更具實用性,也讓它們的製作價格更親民;不再是動扎數萬元美金的醫藥帳單,取而代之的是五十美金左右的列印成本。更重要的是,這些開源的義肢不僅帶來了歡樂,也讓這些孩子更勇於做自己。

E-Nable 就是其中一個典型的團隊,它們一直在這方向上努力,持續地製作讓人嘖嘖稱奇的作品,提供孩童們一系列又酷又炫的 3D 列印義肢。我們過去已經分享過 E-Nable 的一些精彩專案,他們目前為止最酷的作品是 3D 列印金剛狼義肢,操作容易又不失童趣。但這一次我們要介紹的作品,可是讓四肢健全的孩童都大為忌妒的傑作。

不多說了,快繫上你的復仇者聯盟周邊商品,鋼鐵人和他的創造者 Pat Starace 是真的來到這個小鎮囉!*。Pat Starace 先生並不隸屬于 E-Nable,但他正持續在做類似的事,替這些義肢創造最合適的超級英雄版本。


操作說明影片

2014年10月22日 星期三

一種將設計製程【類比轉數位】的可能性

原文出處:DeZeen
Analogue wood and brass tools transformed into digital measuring devices
一種將設計製程【類比轉數位】的可能性


今年的荷蘭設計週(Dutch Design Week 2014),比利時的設計工作室 Unfold 發表了一組測量物件的儀器,企圖將原本類比世界測量物件的方式,透過科技將數據即時傳輸到數位平台上,最後以數位模型的方式呈現在螢幕上面。

photo © dezeen
Movie by Joris Peskens
Unfold 和英國的互動設計師 Penny Webb,以及荷蘭的設計研究團隊 Kirdchner 3d 一起合作,研發出一系列的文書用具原型,並在本年度的荷蘭設計週的展會期間發表。

2014年10月12日 星期日

【3d列印】如何印一個原尺寸的馬頭

原文出處:3ders.org
3D Print me a horse's head|by Dickon Walker*

*Dickon Walker is Product Design Engineer & Director of ST3P 3D Print & Design, a Glasgow, Scotland based company that offers product design services and 3D printing services.


你不會每天遇到這樣的請求,要從一個雕像中複製出一匹馬的局部 — 一個 3D 列印製成的真實大小的馬。這次碰巧 Fokus Grupa — 一個位於 Rijeka, Croatia(克羅埃西亞/里耶卡)的藝術收藏團體在今年夏天聯繫我們的時候,提出了這個請求。  
他們的想法是以一個嶄新的方式(3d 掃描)來創作,這個藝術品將透過掃描位於首都薩格勒布市(Zagreb)主要廣場的馬術雕塑做為雛形。這個 1:1 比例的複製品將長達一米高,一米深、 60 公分寬 — 這是一個相當艱鉅的任務,尤其當 3d 印表機的最大輸出範圍只有 28.5 x 15.3 x 15.5 公分的時候。

Josip Jelačić Statue: Source

圖片來源:google streetview

我們的第一個挑戰是編輯所需的檔案 — 藉由 3D 掃描所擷取到的馬匹檔案的解析度太低了,當縮放至正確尺寸時,有一些面與面之間的坑洞與間隙需要做處理。這些繁瑣的任務可以透過現有的一些 3d 軟體的工具來做簡易的自動修復,然而總有一些問題是建模軟體無法處理的,需要手動來編輯修復。模型完全修復之後,下一階段要做的事情就是將馬頭雕像檔案切割成各自獨立的塊體,好讓我們的印表機可以分開處理這些模型。為確保每個單獨的部分是可以被列印出來的,我們處理的物件在每個軸向上至少比輸出極限小上 20 mm  — 這樣每一塊都能生成各自所需的底板(Raft),而不是直接在工作平台上輸出。

馬耳朵 3d 模型的修復

2014年10月11日 星期六

幾種可以加強3d列印件強度的方法

來源出處:3ders.org
A few ways to strengthen 3D printed parts

一個崩壞的3d列印件
有時候,我們需要仰賴 3d 列印件的強度。我們已經嘗試過幾個需要不斷測試落下或是承重的專案,在過去的這個文獻中,提到了【開源家用機種】與【高階商用機種】在列印件強度上的『差異很小』,你需要的只是一些時間去思考和適應,如何將設定調整到對的參數與擺設。

本篇文章主要是針對熱熔堆積成型(FDM)架構式的桌上型3d印表機來進行條列式的分析;在章節一、二的內容有助於你得到立竿見影的成效,至於章節三、四則是需要多一些的準備與思考。

2014年1月10日 星期五

3D Systems 在 CES 推出第一款可以列印食物的 3d printer

原文出處:Dezeen
3D Systems 在 CES 推出第一款可以列印食物的 3d printer
first food 3d printer launched by 3d systems @ CES


美商 3D Systems 公司日前在 Las Vegas 舉辦的 CES 2014(消費電子展/Consumer Electronics Show)發表了第一台食物列印用 3d printer。命名為 Chefjet 與 Chefjet Pro 的兩款專業級烹飪用 3d printer 在本周的 CES 於 3D Systems 攤位發表。這款新式的機器目前搭配列印的素材為類似麵團糊的材料,同時也可以列印巧克力或是三種不同口味的糖(薄荷/櫻桃/酸蘋果)。

2013年10月27日 星期日

嶄新的明膠基底生物墨水 3d 列印技術

原文出處:DESIGN THE HUMAN BODY
嶄新的明膠基底生物墨水 3d 列印技術
A New Gelatin Bio-Ink For The 3d-printing Technology


註:明膠又稱魚膠,或是吉利丁(wikipedia) 
位於德國斯圖加特 Fraunhofer IGB/介面工程與生物技術機構(Fraunhofer Institute for Interfacial Engineering and Biotechnology in Struttgart, Germany/http://www.igb.fraunhofer.de/en.html)的研究員們,發展出一套以明膠為基底(Gelatin-Based),可用於3d列印技術的生物墨水(Bio-Ink)。
這個研究真正所改善的,是透過使用此特定的生物油墨,可以在印刷過程中無需使用較高的溫度,這樣一來流體內的細胞就可以在列印後存活。藉此,將可以輕易的應用來列印更複雜或是高品質的組織機構。
雖然這款生物墨水使用生物分子模擬(biological molecules)的技術來列印,不過 IGB 他們依然使用高分子化合物作為原始材料。


研究者使用噴墨印表機
將來細胞懸浮列印在難以捉摸的水凝膠墊上(粉紅色),防止脫水
Iresearchers using inkjet printers to print cell suspensions onto
 shimmering pink hydrogel pads, which prevent desiccation. 
Credit : Fraunhofer IGB

IGB 的 Kirsten Borchers 博士描述了其中的方法:"我們正專注在這『自然』異質體的一刻。以這種方式,我們保持非常近似於原始的物質。即使合成水凝膠(synthetic hydrogels)佔了絕大的比例,我們仍可以學習大量關於人工物質和細胞,或自然組織之間的相互作用。我們基於生物分子異質體,給細胞提供一個自然的環境,因此可以促進列印的儲存格,以便形成一個功能性組織模型的自組織行為"
“We are concentrating at the moment on the ‘natural’ variant. That way we remain very close to the original material. Even if the potential for synthetic hydrogels is big, we still need to learn a fair amount about the interactions between the artificial substances and cells or natural tissue. Our biomolecule-based variants provide the cells with a natural environment instead, and therefore can promote the self-organizing behavior of the printed cells to form a functional tissue model,” said Dr. Kirsten Borchers in describing the approach at IGB. 
最大的挑戰的研究現在是血管的 3D 印刷和生產帶血管(vascularized)的組織,因為我們現在能夠列印的組織其實非常薄 (最高 1 毫米),這樣的組織並不需要的滋養他們系統。  
今日 IGB 所展示以明膠基底生物墨水做為3d列印的技術,提供下一步發展未來3d列印器官的可能性。

更多內容請參考 redOrbit


2013年10月23日 星期三

可調音式3d列印烏克麗麗

可調音式 3d 列印烏克麗麗
Makerlele-MK1_Plus

本文同步刊登在Mobile01[遙控與模型]群組


建模軟體:Rhinoceros

列印材料為1.75mm PLA(黑)
尺寸:480 x 140 x 70 mm
總重:463g(含螺絲螺母七組/琴弦一套)
列印成本:材料半公斤約250元/琴弦60元
精密螺絲:M3皿頭內六角 24mm x 3 = 60
     M3內六角 18mm x 2 = 16
     M3內六角 10mm x 2 = 8
列印機型為閃鑄科技雙噴頭
列印時間約50小時


【吃果子拜樹頭】 
有在使用3d printer的人,對於Thingiverse這個網站一定不陌生
一直以來,我留意一位國外設計師所分享的作品....
ErikJDurwoodII 先生所設計的 Makerlele


圖片來源與版權:Thingiverse與原作者 ErikJDurwoodII
【外部連結影片】當初就是這個影片
看完之後完全沒有懸念,第一時間製作出了這款2012年末所設計的版本

 主結構_A/列印時間:34h09m

 主結構_B/列印時間:06h31m

臨時性調音部分/列印時間:04h53m 
但是這個版本,就如同他本人在內文中所言


在上面的調音部分,他設計只進行了一半

而這樣的版本會因為材料間的摩擦,而漸漸鬆動、走音

其實,在更早之前 他過去的創作裡,就曾設計了一款以旋鈕方式來進行調整的構件

圖片來源與版權:Thingiverse與原作者 ErikJDurwoodII


然而礙於大神日理萬機,想做的事情太多而時間總是太少


在機能與美感的拉扯之下,大神宛如[獵人]作者富間大師上身

暫時停筆在這個他不滿意,未完成的3d render圖想像裡


-------------------------------------- 故事前文題要 ---------------------------------------
 【圓一個烏克麗麗的夢】
其實第一個版本剛被製作出來的時候,真的非常熱衷的在把玩
三餐都在看馬叔叔烏克麗麗頻道 無奈本人手指肥大,而3d printer列印範圍有限(200mm上限),在按壓極度困難的挫折下,只能亂彈奏一首曲子。漸漸地,對這把Makerlele的愛,就像它上頭鬆掉的琴弦....回不來了~
--------------------------------------- 故事正文開始 ---------------------------------------
上周末突然一股衝動,想趁短暫的兩天休息時間,把老外設計的兩個部件好好的組裝起來。把玩了桌上的小零件許久,有了一定的想法之後,著手開始進行地獄般,漫長的繪製與接合測試


這部件看似小巧,其實非常難列印/組裝! 
3d printer的價位普及,技術日漸成熟之際 
受惠於網路與許多繪圖軟體之便,
宣告【自製者時代】正式來臨! 


【推薦】電腦輔助建模軟體:Rhinoceros


大量的物件,配合市面上約三萬左右價位的機器 
可以快速地被生產、實現出來 
能夠驗證設計的好與壞


追求組裝的精密度,卻又不希望好事多"磨"
【最終版本出爐】 
是的,如果您很有耐心地看到這一行 那可以點這裡下載,試著印製自己的烏克麗麗了

琴頭正面


四枚可調整式弦鈕


黑色/尊爵/不凡?

2013年10月20日 星期日

3D 列印空壓動力的噴氣發動機

原文出處:http://makerflux.com/projects/3d-printed-compressed-air-powered-jet-engine
3D 列印空壓動力的噴氣發動機
3D Printed Compressed Air Powered Jet Engine


大部分的創客(Maker)不知怎麼的都會有股衝動想要複製出一個空氣引擎,也許為數不到一半的人,有生之年能做出真的作用的引擎。我們發現,如果你夠幸運,3D Printing的技術是能幫你圓夢的!
來自 New Zealand 的 Gerry Hamilton 先生就是使用了 UP! PLUS 製作出他自己設計的引擎,他把所有必需的檔案放在 Thingiverse 上面提供喜好者前去下載,印製自己專屬的空壓引擎!


雖然所有的原始黨都開放到網路上,但是目前沒有逐一安裝的步驟說明如何去組裝這個機器。不過,有另一個 Thingiverse
上面的用戶分享了他自行組裝的過程,並將這些內容公開在他自己的BLOG上。

video credit to Gerry Hamilton
images credited to Thingiverse user dxhacksaw.

2013年9月29日 星期日

漫長的一周 / 3d printer debug 之旅

[漫長的一周]3d printer debug 之旅


這週總共只印了這些物件,依照先後順序是由高往低
越印到後面,越早面對失敗

這一週預計要印四個桌腳,沒想到一個僅耗時四小時的桌腳,四個居然印了一整周,而且只有一個是完成的。閃鑄的機器自從去年十二月買來,不太需要操煩,然而這個禮拜真的讓我徹底的抓狂。
Air Printing/空噴的起因,基本上可以分為幾大類。

當材料噴出之後出現這樣層次分明的狀態
通常意味著,材料擠出料量已經不同
明顯的,下半部的塑料飽和,上半部營養不良
象徵著,進料機構即將出問題/輸出逐步下滑
第一類:材料
從粗心到無心,入門到高階會犯的錯,依序的可能為:
(1) 材料用罄 > (2) 材料打結 > (3) 材料內部纏太緊,增加抽取阻力
當步進馬達開始擠不出料的時候,人生準備重來
這次的測試,第一次發現廠商在最初編綑塑料時,可能是因為機器操作不當或是扭力失控,讓一些料在內圈時被綑綁或拉扯的太用力,導致塑料深陷在其他周圍的塑料中,必須用更多的力氣來拉>超出進料機構最大扭力! 


第二類:噴嘴
順利的狀態下,塑料透過進料齒輪的帶動(往下),只要喉管那段提供足夠的溫度與滑順度,基本上進料齒輪配上步進馬達的扭力,是有足夠的力量將塑料往下推送。
然而,當噴嘴堵住而變小時,喉管內的壓力會相對變大,於是進料齒輪必須負擔/對抗更大的扭力,久而久之齒輪就會卡死,或是齒輪將塑料刨出一個缺口,造成塑料無法送出的狀態。 
以閃鑄 MK8 採用的 0.40mm 噴嘴為例,噴嘴的清潔建議使用0.30 mm的鑽頭,請順著方向進退,以免擴孔。
通常把噴頭拆下之後,會看到鐵氟龍管裡殘留的一節料


如果是累積很久的料,就會增加管壁的厚度
減少管徑內的流量>增加塑料流動阻力與馬達負載


設定過高的溫度(超過220度)也會加速鐵氟龍管的耗損
並減低自滑性


最害怕就是鐵氟龍管已經破裂,部分的料會沾附在喉管內
造成持續性的出料不順


第三類:進料齒輪
這是本次遇到的主因。在多重交叉測試,先後改善並排除塑料與齒輪的因素之後,發現即便在幾近沒有阻力的情況下,馬達的輸出還是無法順利推動塑料。直到動手親自測試步進馬達的扭力之後,才驚覺馬達的扭力如此微弱,於是很快的測試了馬達本體與電路的部分沒有故障之後,很快的把問題鎖定在控制步進馬達的晶片上。


本次壞的是五個裡面最左邊的那顆(控制一號噴頭)
目前搶修的辦法是將閒置的第二顆(零號噴頭)控制器與它對換
重新測試之後,扭力果然回來了!


第四類:馬達線路
步進馬達需要四條線來傳遞正確的運轉方式(速度、方向、扭力)。千萬要注意每條線的順暢,機器用久了常常會忽略掉線路的問題,最常見的是X方向(右側)的 EndStop,再來是馬達上的排線。請愛用三用電表來測試迴路是否正常!
因為運作頻繁的關係,面對機器右側的X軸馬達線路
是這種機型中,馬達線路最容易壞掉的地方
畫面中可以見到,系統是製作成可拆拔的接頭
這也是為何,買台機器都會附上一條替換的 4 PIN 排線

2013年8月22日 星期四

Microfactory 與 FABtotum,複合式製造設備的興起

來源出處:3D Printing Industry
Microfactory + FABtotum = The Rise of Hybrid ∞ Manufacturing
Microfactory 與 FABtotum,複合式製造設備的興起


多數在社群裡的人都知道,3D Printing不過是個開始,加法製造也不過是接踵而來的大趨勢中的一環。年初時 iRobot 取得了一個專利認證-一個結合加法與減法製造,ALL-IN-ONE 的3D Printing工作站,在可控制的工作區塊內,透過幾組機械手臂創建出一個完整的生產方案。雖然 iRobot 公司的名氣響亮,然而,這專利不過是加法與減法製造結合的一種可能,不用過於眼紅。事實上,假如你讀過這篇專題,就會知道這專利不過是再現即將來到的3D Printing技術之一。
專題裡介紹到的裝置可能不像 iRobot 那樣先進,但是至少 MEbotics 的 "machine shop in a box" 和 the FABtotum 推出的 "Personal Fabricator" 比一堆專利圖有趣多了。事實上,這兩個不同的機器是實際而具體的裝置。其中一台也許更趨近於實機(可以從原型機發展拉到生產線的階段);假如能順利集資成功的話。

MEbotics 的 Microfactory,"machine shop in a box"

首先,我們來看看 Microfactory(微型工廠)。當然,Microfactory 缺少了 iRobot 預設的高階機械手臂,但是這個裝置著實提供了許多有用的功能,絕對可以讓自造者非常滿意。首先,Microfactory 是一款結合了 CNC 和 3D Printer 的裝置。其功能強大的列印頭(包含兩組擠出噴頭以及一組研磨裝置),可以在一個工作流程中列印並打磨輸出的物件,讓加法與減法製造在流程裡完美的結合。同時,因為打磨(铣削)是一種非常混亂的過程,削切出來的材料會到處飛竄,MEbotics 團隊已經改良了一個可以銜接吸塵器的接口,如此一來就不用擔心運作的流程會一團亂。
此外,擠出裝置也能夠適用於多種材料與顏色(但不是同時),這讓 Microfactory 具有能力去生產具有四種顏色的單一材料(或是具有兩種顏色的雙複合材料),意味著這台裝置成為更進階的生產設備。假如這樣還不能以讓你滿足,那短時間內還真的找不出更好的選擇(列印金屬?)來看看他們公司放在 Kickstarter 上的影片吧!
MEbotics 即將(但是還沒)把 Microfactory 放在 KickStarter 上


另一頭,FABtotum,已經在 Indiegogo 集資了 $2,840(他們的目標是 $50,000,距離截稿日時推算還有49天)。和 Microfactory 一樣,FABtotum 是一款結合了 3D Printer 與 CNC 的機器。雖然它並沒有如同 Microfactory 等級的列印輸出能力,但是它結合了3D scan 的功能將足以彌補這個缺憾。除了雙噴頭與一個铣削裝置外,該團隊宣稱他們的機器可以處理非常小而複雜的物件。
FABtotum 的噴頭是可拆卸式的。這意味著,根據這樣的機構,其中一個模組可以選擇性的裝上加法或減法裝置,例如扭力更強的馬達、雷射二極體的切紙裝置、挑取與置換的夾具,或是科學應用上的注射器。FABtotum 可以有著更複雜的線圈繞組成雷射切割機,铣削一個雙層的 PCB 板,甚至做一些四軸等離子切割...
從他們提供的機構影片來看,這看起來像是相對容易置換的模組。


所以,你將會有很多的因素來煩惱,如何來分配你參與集資活動的錢。Microfactory 有相對較大的工作空間,無線連接,以及可置換的列印平台,可供批次列印處理。FABtotum 是開源的裝置,所以你可以改造它並任意的修改。兩者都一樣具有密閉的工作空間,來阻斷噪音與混亂。如果你像我一樣只在乎它的外觀,FABtotum 具有一個既圓滑又略帶未來感(源自於 Apple 公司對 "sci-fi" 這字眼的定義)的外觀;而 Microfactory 則是帶有一點星際大戰的色彩(個人偏好)。
也許你有機會親自看到他們,義大利的朋友可以在今年十月三號到六號的 Maker Faire in Rome 看到 FABtotum 實機;在麻州的朋友可以直接前往 Artisan's Asylum hackerspace 來看 Microfactory 實機。
我很刻意地讓自己不要在文字中放太多的驚嘆號,但是這些機器所代表的意義絕對值得這些讚嘆。在 Joshua Johnson 在其 3DPI 的貼文裡對於這個主題所提到,結合了 3D Printing 與 CNC 功能的機器帶來了很多的好處:"我相信混合式的製造,將有助於提升 FDM(熔融沉積法)成型方式的精準度。它們也可以用來製造溝槽、移除多餘的支撐材,或是將可移動的部分從支撐桁架中釋放。在許多的用途上,比方處理一個複雜造型,這將會比只是單純的列印物件更來的快速。"

"I believe it is because hybrid devices can be used to improve the precision of parts prior to being enclosed by the FDM process. They can also be used to create threads, remove otherwise trapped support material or break moveable parts free from the surrounding matrix. In many cases it might just be faster to machine a complex part section rather than print it."

最後,MEbotics 的 Microfactory(FABtotum應該也是...)象徵著世界接下來的一個五年;消費者將轉換成在家進行玩家級的列印、铣削並且完成製造的過程。當然,五年嘛,誰說了算呢?也許這兩款設備將開啟一連串 3D Printing / CNC 的設備,成功發展出更多加法結合減法的製造方式,變成一種暫且稱之為 "∞ manufacturing" 的形式。也或許會有更多基層的團體,創造出許多適合他們使用的 "∞ machine" ,結合機械手臂與雷射光束,並付專利費給 iRobot。

2013年7月27日 星期六

SCI-Arc 學生發展出一套具有"undo"功能,生成自由形體的 3d printing 技術

原文出處:http://www.dezeen.com/
SCI-Arc 學生發展出一套具有"undo"功能,生成自由形體的 3d printing 技術
SCI-Arc student develops freeform 3d printing with undo function


[寫在前頭]
關於Undo的說明,一直到看到影片最下面最下面的文字說明才知道意思"UNDO(resin removal via suction or scooping)"這技術是透過吸或舀的方式。
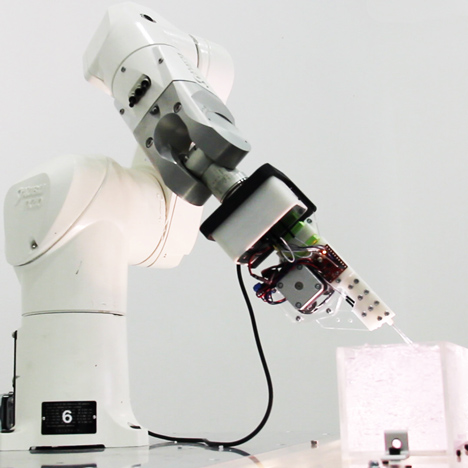
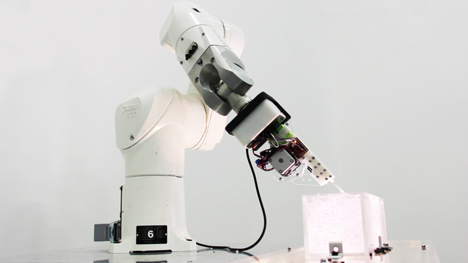
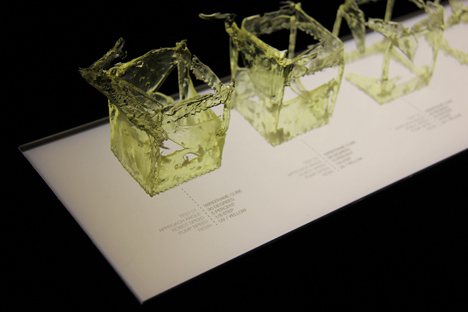
南加州建築學院的碩士生發展出一套方法,他們用一整缸的凝膠,運用機器手臂搭配3D Printing的方式,可以創作出不需要任何支撐材的自由形體,同時也允許做出"undo"的功能。


凝膠讓機器手臂擠出的液態樹酯固定並變硬,克服了其他3D Printing技術的缺點;避免了列印物件必須堆疊在自體上的限制。


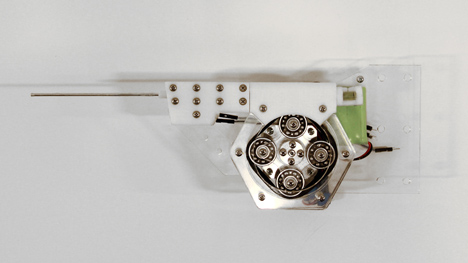
Brian Harms 發明了一種特殊的列印工具


這樣的方式將允許基於向量資料的列印,意味著列印的噴頭可以三向度的移動,而不再需要依附在既有的二維堆疊架構物之上。


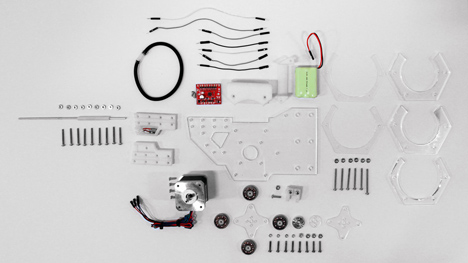
列印工具拆解圖


Brian Harms 發展出一套名為"懸浮定位(Suspended Depositions)"的處理方式,完成於他就讀 SCI-Arc 的 ESTm (Emerging Systems and Technologies)課程之中。透過注入與懸浮光固化樹酯(light-curing resin)於凝膠介質之中,不需要模具的、不用透過減法製造過程,一種新的自由成形方式。Harms 如此解釋這個方法。


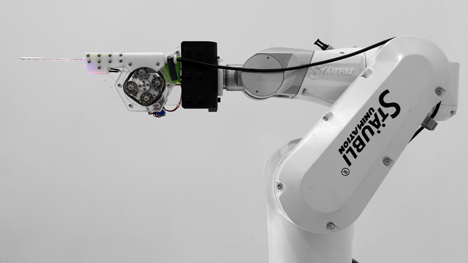
機器手臂與 Harms 發展出的嵌入式工具


光固化樹酯,透過 Harms 與其團隊研發出的特殊噴嘴(固定在機器手臂上),擠出後經過光照而硬化。當作品從凝膠中取出後,這些凝膠可以重複再使用。


機器手臂將光固化樹酯擠入一個充滿凝膠的容器裡


Harms 作品技術上的突破,延續了其他"自由形體"或是稱為"非支撐3D Printing"的技術。例如稍早五月,來自 Barcelona IAAC(Institute for Advanced Architecture of Catalonia)的 Petr Novikov 和 Saša Jokić 所發表的不用支撐材料的自由曲形,以及二月時可在空間中自由塗鴉的3D列印筆;該案在創投網站 Kickstarter 曝光的第一天就得到接近於五十萬美金(一千五百萬台幣)的募款。


打樣測試


Here's some text from Harms:

Suspended Depositions

This project aims to blur the line between processes of design and fabrication in the context of rapid prototyping by increasing the fluidity of the fabrication process through coordinated material and robotic processes. The project exploits feedback loops that allow the process to be used as a live generative form-finding tool as well as a method for reification of designed objects.

By injecting and suspending light-curing resin in a gelatinous medium, one is afforded the ability to shape freeform objects without the need for molds or other subtractive manufacturing processes that would otherwise be necessary. The gel acts as an omnidirectional support material which is reusable, so there is no wasted material.

One major distinction between this project and other rapid prototyping processes is the ability to utilize 3D vector-based toolpaths. Virtually all other processes use paths generated via contouring a digital model, and rely on the hardening of each successive layer before being able to move on to the next.

The suspension of resin in space without added support material allows for the ability to navigate and fabricate directly on and around other existing objects within the Gel, as well as the ability to observe the process from any angle. The suspension of time in this process allows for tool changes, manual injections, on-the-fly robotic injections, multi-material injections, live modification of the digital or physical model, and the ability to physically "undo" (resin removal via suction or scooping).

Special thanks to Peter Testa, Brandon Kruysman, Jonathan Proto, Devyn Weiser, and Kyle and Liz Von Hassln.

SCI-Arc Fall 2012
Testa Vertical ESTm Studio
Instructor: Peter Testa / Brandon Kruysman / Jonathan Proto
AT: Peter Vikar
Project Lead: Brian Harms (nstrmnt.com)
Project Team: Haejun Jung / Vince Huang / Yuying Chen

Popular Posts