顯示具有 curling 標籤的文章。 顯示所有文章

2014年12月13日 星期六

程式化材料設計之彎曲單元

原文出處:ICD
程式化材料設計之彎曲單元

Institute for Computational Design, University of Stuttgart
Prof. Achim Menges, David Correa, Steffen Reichert


ICD 研究團隊使用家用雙噴頭3d印表機,搭配複合材料應用,師法自然(EX:松果)因應環境濕度改變而適應,做出可以受濕度控制的可彎曲單元


因為相對溼度降低而彎曲之可列印複合材料

註:R.H.% = 相對溼度
「相對溼度」(RH)是絕對溼度與最高溼度之間的比,它的值顯示水蒸氣的飽和度有多高。相對溼度為100%的空氣是飽和的空氣。相對溼度是50%的空氣含有達到同溫度的空氣的飽和點的一半的水蒸氣。相對溼度超過100%的空氣中的水蒸氣一般凝結出來。隨著溫度的增高,空氣中可以含的水就增多。也就是說,在同樣多的水蒸氣的情況下,溫度降低,相對溼度就會升高;溫度升高,相對溼度就會降低。因此在提供相對溼度的同時也必須提供溫度的數據。透過最高溼度和溫度也可以計算出露點。
以下是計算相對溼度的公式:
\varphi := \frac {\rho_w}{\rho_{w, max}} \cdot 100\ % = \frac {e}{E} \cdot 100\ % = \frac {s}{S} \cdot 100\ %


2013年6月22日 星期六

列印翹曲急救術

列印翹曲急救術

當物件列印到一半,發現邊邊角角的地方已經翹起來
根據經驗,這狀況通常只會越演越烈,最後打到噴頭而宣告無救....
想必這位都有這樣的經驗....

在這邊,我們將介紹各位一個搶救模型,過程中抑制翹曲的方式。至於有沒有實際的效果,可能會因為不同的機型與列印條件而有所差異,在此先做聲明,請自行斟酌使用。
坊間的文具店有賣一種罐裝的保麗龍膠(29元),顧名思義是做保麗龍黏合用的。保麗龍膠的成分是聚醋酸乙烯酯,簡稱PVA,主要呈現乳劑的狀態,是江湖上俗稱的[白膠水]。與三種常見的 3D 列印塑料(ABS、PLA、PVA)的最後者-融水性塑料聚乙烯醇Polyvinyl alcohol 不同,請勿搞混。
坊間的文具店可以找到的罐裝保麗龍膠(29元)

使用的方式很簡單,就是等待適合的時機點,將保麗龍膠擠到模型四周。可能會有一些膠料加熱產生的氣味,使用時請留心四週孩童,並注意通風。

適當的擠出在翹曲角落的週邊,膠料會因加熱產生氣泡(正常)
(一小時過後)翹曲現象沒有增加
(一小時過後)邊角翹曲現象抑制

2013年6月19日 星期三

MakerBot Replicator Dual > Replicator 2 改裝紀錄_II

這篇文章是上一篇[MakerBot Replicator Dual > Replicator 2 改裝紀錄_I]的延續


[前文題要]
這篇文章主要是紀錄 MakerBot 一代的 Replicator 雙噴頭機型
可否以最簡單的方式,改裝成可以列印 PLA 材質,有風扇側吹的 R2 機型
不管成敗,相信都有一些意義在。希望可以對有相關興趣的網友有所幫助


[本文開始]
首先,這個改裝的版本是針對筆者使用的機型(MakerBot Replicator 一代 Dual 的相容機型)特別量身訂做。由於牽扯到機器原始設計,韌體控制噴頭行徑,以及材料存在的誤差與形變等等因素,先小人後君子之不保證在任何狀態下都能使用,請各位自行斟酌後果自負。
首先要了解的第一件事,這個改裝的實際效益是甚麼。
請參考以下兩篇文章:
(1)保持列印物冷卻的實驗 MAY 8, 2013
(2)ABS 列印與側吹風扇之影響 MAY 22, 2013
如果對於 ABS 的列印品質有所不滿,可以透過這款升級,得到些微的提升。但是強烈建議,這些操作的環境是建構在密閉機箱的前提下。機箱如果沒有保持密閉的狀態運作,這樣的改裝只是杯水車薪。


[物件準備]
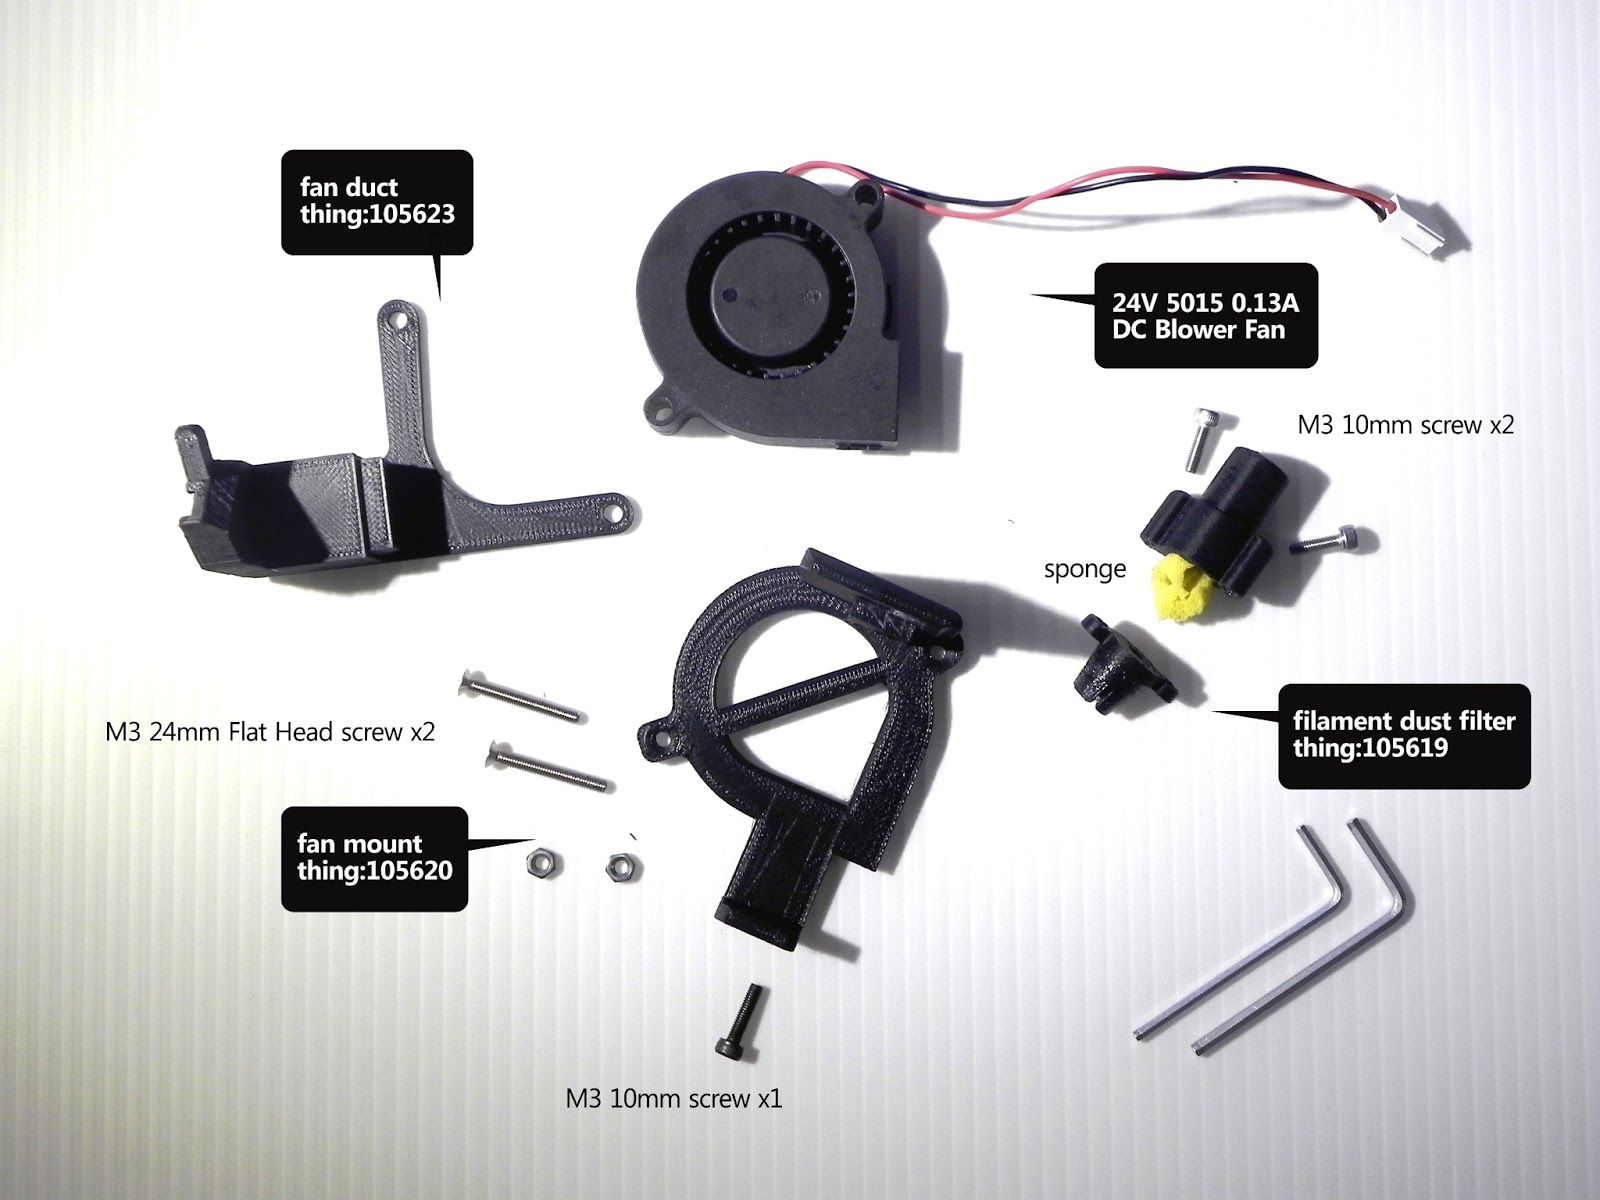
其次是準備改裝所需的物件,一共包含一個鼓風機,一個6P的切換器,以及三組要預先列印的構件。 


(A) 24V 5015B 0.1A 鼓風機
24V  5015B  0.13A  DC blower fan
改裝 R2 所使用的風扇部分,我是購買相似規格(淘寶連結)
代表的是 24V 尺寸 50 x 50 x 15mm B是滾珠軸承

原因無它,由於這個額外的風扇是吃 DUAL / R2X 右噴頭的風扇電力
所以風扇應該是沿用原本右噴頭風扇的規格
滾珠軸承的好處是,壽命長,較油封軸承耐髒耐灰塵(推薦!)


(單價18 RMB)寄出約兩天可收件 順豐到付運費(兩個)是168元
(B) 6P三切開關
顧名思義,這個元件具有六個 PIN 腳(兩兩一對共有三組),按鈕為兩段式
中間的部分是輸入端的線路,主要是接從主機板供應的風扇電力(一紅一黑)
另外兩側代表兩個輸出的線路,透過按鈕的切換選擇輸出到右噴頭風扇,或是左側側吹風扇


這個電子零件是在光華商場的電子地下街[源達]所購買
單價一個 10 元,需要基礎焊接的技巧
(C) 3D Printed 物件_A
http://www.thingiverse.com/thing:105620
基於 Replicator 2 build plate fan mount 設計做修改
改變之處:
(1) 厚度由 12 mm 修改為 5 mm
(2) 固定方式改為 M3 平頭螺絲(皿頭螺絲/Flat Head Screw)x 2
M3 FLAT HEAD SCREW 24mm 皿頭螺絲,單價20元
M3 10mm 螺絲,單價10元

(D) 3D Printed 物件_B
http://www.thingiverse.com/thing:105623
基於 Replicator 2 Fan Duct replacement 設計做修改
改變之處:
(1) 風扇接口的尺寸進行微調(避免組裝失當而產生碎裂)
(2) 修正螺絲鎖孔位置,以免組裝歪斜(列印過程中撞到物件)
(3) 固定方式採用圓孔,非原本的吊掛式(避免列印過程中掉落)

(E) 3D Printed 物件_C
http://www.thingiverse.com/thing:105619
基於 Replicator 1 - 2 - 2X Filament dust filter 設計做修改
改變之處:
(1) 塑料導管口徑修正
(2) 與噴頭端口徑修正


[組裝成品]


2013年4月9日 星期二

MakerBot Replicator Dual > Replicator 2 改裝紀錄_I

MakerBot Replicator Dual > Replicator 2 改裝紀錄_I

這篇文章主要是紀錄 MakerBot 一代的 Replicator 雙噴頭機型
可否以最簡單的方式,改裝成可以列印 PLA 材質,有風扇側吹的 R2 機型
不管成敗,相信都有一些意義在。希望可以對有相關興趣的網友有所幫助
關於R2機器構件,相關的下載檔案在此
46343_Replicator 2 Fan Duct replacement
如果碰巧有購買 MakerBot 的 Replicator 2 機型
又不巧撞壞了導風裝置,可以從上面的連結下載


這是我自己列印的部分,列印時間3h20m
使用Raft與Support,列印品質High(0.1mm)
列印速度分別是 40 mm / 80 mm
另一個需要列印的物件是 64669_Replicator 2 build plate fan mount

也就圖中置中上方的物件


下圖是我清機器時順便拍的風扇規格,手邊機器是山寨版的R1_D
用的是相對便宜的油封風扇 24V 4010s 0.15A
代表的是24V 尺寸40 x 40 x 10mm S是油封軸承


改裝 R2 所使用的風扇部分,我是購買24V 5015B 0.13A
代表的是 24V 尺寸 50 x 50 x 15mm B是滾珠軸承
原因無它,我深信 R2 是用 DUAL / R2X 去改的
所以風扇應該是沿用原本左噴頭的風扇規格
滾珠軸承的好處是,壽命長,較油封軸承耐髒耐灰塵(推薦!)

我買了兩個(單價18 RMB),寄出約兩天可收件 順豐到付運費是168元

組裝前照片

目前組裝進度是....組裝完成(不需修改模型)

風扇的電線是在前面,與官方的版本不同
但是在淘寶上沒有找到相關的版本。另外電線有兩條與三條之分
多出來的一條式測速線,並不需要買三條電線的版本

列印PLA的關鍵除了溫度設定之外(MakerBot R2 設定為230度)
(其他機種設定為170度,主要是測溫裝置與加溫裝置的誤差)
最重要的構件應該就是額外加裝的出風設備,讓PLA快速從水狀降溫凝固

出風口特寫,正好會繞過噴嘴從左側吹入冷空氣


2013/04/09後記
今天中午前聯絡的對岸的 3D Printer 廠商
他們說五月會推出 PLA 的新機型,於是我詢問了是否有風扇側吹的部分
他們回答是沒有,但是他們改良了喉管的部分設計
我想有拿手邊機器印過 PLA 的朋友應該知道喉管的散熱成敗會是個關鍵
然後他們說機器列印PLA時的溫度是170度,這與MakerBot官方資料相符合
至於風扇的部分,由於本來上方的風扇就會有向下的氣流 
也許上面這些裝置是為了230度的列印而設定的,170度不需要?(待考證)

2013年3月28日 星期四

大型物件列印之翹曲現象與加熱板作用論述

原文出處:http://goo.gl/088nW


這篇文章的許多論點主要是延續原作者的前一篇"warping fundamentals"去思考。特別是,去思考列印的速度、列印物件的尺寸、以及塑料的種類,這些都會是造成物件捲曲的因素。還有一些顯而易見的論點提到,為何加熱板的使用會減少捲曲的現象。
More of the same ‘out loud’ thinking on the issue of warping in this post to follow on from the last post on warping fundamentals. In particular, thinking about how the speed of a print, the size of an object and they type of plastic all effect warping. Also some other obvious points about why a heated print bed helps reduce warping.

接下來要討論列印速度、物件尺寸以及塑料種類對於捲曲現象的影響

The effects of printing speed, object size and plastic types on warping.


透過小型物件的加速列印,似乎顯示這樣的方式可以控制捲曲的程度。這也許是起因於,外部輪廓的部分因時間短暫而來不及冷卻,所以整體的物件在縮短的列印時間下,維持在一個較均勻的溫度狀態下,所得到的結果。
By printing small objects quickly it seems you can limit the amount of warping that takes place. This may be due to the limited time that the outside of the object has to cool and so results in the whole object being of a more even temperature over the short duration of the print.


[上方圖示]印製一個比較大、或是慢速列印的物件示意圖
[下方圖示]印製一個比較小、或是快速列印的物件示意圖
(左)圖是物件(右)的斷面切片
紅色代表的是物件「受熱溫度分布」的示意圖
Top of image: A large object or an object that is printed at a slow speed. 
Bottom of image: A quickly printed or smaller object. 
The left hand side is a cut away of the solid object on the right.


相同的,上面呈現的圖片適用於說明相同列印速度下的兩個物件;上面為較大的物件,下面是較小的物件。由於大的物件必須花更長的時間去列印,也代表這物件的周圍部分有更長的時間被冷卻,導致翹曲的結果。
Again, the image above also applies if the top object was larger than the bottom and both were printed at the same speed. The larger object will take longer to print and so will have more time for the sides of the object to cool and possibly resulting in less warping. 


或者,當不同的塑料被使用時,上面的物件可以視為高溫加熱成型的塑料(如:高密度聚乙烯HDPE,也就是我們常見的家庭號牛奶瓶),下面的物件則是低溫加熱成型的塑料(如:澱粉生質塑料PLA)。相對於室溫環境,當我們加熱塑料並開始列印,以HDPE和PLA為例,我們比較兩者物件邊緣溫度降低的幅度(相對於物件中心溫度),前者是遠勝後者的。
The image above also applies if different plastics are used, with the top object being a high temperature Tg plastic (Eg: HDPE) while the lower image being a low temperature Tg plastic (Eg:PLA). The higher temperatures relative to ambient (often 25ºC) required to print HDPE will result in the outside edges falling in temperature considerably faster with respect to the centre than compared to PLA.


這張圖說裡包含兩條物件/溫度/位置的資訊
分別表示HDPE與PLA兩種材質,列印物件的尺寸為50mm
0 代表物件的一邊,25 為中心位置,50 是物件的另一邊
Two fictional temperature profiles through the centre of a 50mm
wide object during printing. Zero mm is one side of the object,
25mm is its centre and 50mm is the other side of the object.


雖然HDPE物件邊緣的溫度甚至比PLA物件中心的溫度還要高,它們相對於HDPE物件中心的溫度還是有一大段的距離,然而正是沉浸在這種溫度的蛻變而導致翹曲的現象發生。不同塑料間的擴張係數(expansion coefficient)也是一個關鍵的環節。
Although the sides of the HDPE object are hotter than the core of a PLA object, they are still relatively a lot cooler than the core of the HDPE object. It is this steeper temperature gradient that leads to warping. Differences in the expansion coefficient between the different types of plastic may also play a part.

加熱板與翹曲現象

Heated Beds and Warping.


加熱板顯而易見的,是大型物件冷卻,或者高溫加熱成型塑料等類型的解決方法之一。加熱板的應用被廣泛地推崇,是因為這個裝置的使用所帶來的影響。
Heated beds are the obvious solution to the problem of cool down on big objects or high Tg plastics. The wide spread adoption of heated beds is a tribute to their effectiveness.


加熱板作用下的溫度顯示(右)與室溫下工作面板的顯示(左)
箭頭的方向與大小代表著因外部隆起而向熱核心擠壓,所產生的內應力
A heated bed (in red) is on the right and a room temperature bed on the left.
The direction of the arrows and their size represent internal stresses caused
by contraction of the hot core after the exterior has already become ridged.


不幸的是,就算是用上了加熱板,其功效也是有限的。當一個物件被列印好之後,加熱板(餘溫)的熱效應將會隨著高度而衰退。我猜想這個熱作用的影響,單從物件上方的區塊來看,與加熱板使用的有無是無關的。這些作用於上面切層的內部應力,雖然不至於造成低層(或是其他沒有壓力的切層)在邊緣捲曲,但足以減弱物件的強度來維持固定外型。
Unfortunately it seems even a heated print bed has its limits. As an object is printed the warming effects of the heated bed will diminish with height. I imagine this then leads to the same warping effect in the top section of the object that is present in objects printed with out a heated bed. These internal stresses that build in the top layer would weaken the object even if it is not enough to cause the lower, stress free layers, to curl up at the edges.


這個問題可以從下面的方法來得到改善;從上方持續的以熱空氣吹向物件。一個蓄熱的工作空間或是一個上方架設紅外線燈泡(infrared globe)的環境。然而,一般的商用的印表機如果無法使用可溶解的(dissolvable)支撐材(reprap系列正在測試中),就原作者的理解與想像,現行的使用配合這樣的加溫環境處理還是有其限制,例如脆弱的懸挑部份,以及黏附在外圍像鼻涕的部分。一個解決這些垂滴的方式,就是搭配大量的風扇使用,但是這樣一來就又會回到因為失溫而翹曲的問題*(注)。
This problem could be solved by streams of hot air blowing from above, a heated build chamber or even an infrared globe above the print bed. However, with out the dissolvable support material used in commercial printers (work in progress for reprap's) I imagine this will also have its limits as slight overhangs or teardrop through holes begin to slump on larger objects. A simple solution to slumping is to strap on a lot of fans, but then you would be back at square one with the warping problem*…


*注記:如果能有一種方式可以分析一個3D物件,並且指出哪邊最容易發生這種殘料滴垂的現象,那真的就太美好了;我們可以針對這個高風險的列印區塊,我們透過控制噴頭旁的風扇來導入室溫的氣流。這樣將可以同時兼具一個加溫的工作區塊,以及避免高溫而讓塑料滴垂的現象。不過這還只是一個構想~
* Just as a side note: What would be really nice is if there was a way to analyse a 3d object and determine where slumping is most likely to occur. Then throughout the print a fine jet of room temperature air aimed at the print nozzle could be turned on or off as the print head prints the layers above these 'high slump risk zones' . You might be able to get away with having an elevated build chamber temperature and reduce slump at the same time. Just a thought.


以緩慢控制的方式降溫,也是一種列印大型物件時,有效大幅減少翹曲現象的方法。相較於加熱板的完全加熱狀態,到完全停止加熱,取而代之的是以一種逐漸降溫的方式(比方每分鐘減低攝氏2-3度,直到降至室溫為止)。這樣做的目的雖然可能可以減少捲曲的現象,但是原作者表示他還沒有認真試過。(小編:這真的有效!)
It may also be possible to greatly reduce warping by having a slow controlled cool down such as used when casting large objects. So instead of the heated bed switching from 'full on' to 'full off' there could be a gradual decline of 2 or 3 degrees per minutes until room temperature is reached. This might aid in reducing warping but has not been tested as far as I'm aware.


有一點應該注意的是,加熱板應該要能夠提供強力的附著性,特別是它的表面與塑料底部第一層的接觸。我之所以會關注這點是因為高溫狀態下,化學分子之間的接觸會更加劇烈(低溫熱熔塑料的表面張力);長時間作用下,塑膠會熱熔於表面同時達到像液態依樣的包覆與延展。(更多訊息請參考這一篇,原作者撰寫的文章提到"塑膠就像膠水")
It should also be noted that the heated print bed seems to also allow for greater adhesion between the print bed surface and the first layer of plastic. From what I can gather this is due to an increase in intermolecular contact brought about by the higher temperatures (lower molten plastic surface tension) and the longer time frame were the plastic is molten at the surface and so can spread (wet) more. More info.


不論如何,我希望這些資訊對於RepRap社群的新成員能有所幫助。如果我省略了甚麼部分或是哪些部分有誤,請務必讓我知道。(原作者相當客氣)
Anyway, I hope those new to the reprap community find this helpful. If I missed a few things or something doesn't seem quite right please, by all means, let me know.

關於原文作者Richard,是一位在澳洲墨爾本攻讀材料工程的博士生。在他這篇原文下方的首則回應,對於上述的內文有多處的辯證與補充,提出的論點相當有趣,順手翻。


我真的認為這種理論性的分析對於解決翹曲的問題而言是很重要的。我寫了一篇簡短的分析(應該也要多闡述一些細節才對)。寫這篇回應的同時,我思考更深入關於造成翹曲的因素,顯然我的分析與你的重點不同;這讓我得到不同的結論,所以我想,在這邊留下這訊息是重要的。
I really think this kind of theoretical analysis is important to solve the warping problem. I wrote my own short analysis in this thread: http://forums.reprap.org/read.php?1,55300 but I might do a more detailed write up as well. Writing that post made me consider in more detail the causes of warping. My analysis differs in important ways from yours, though, which leads me to different conclusions. So I feel it's important to comment here.


我想我們兩者都清楚,翹曲發生的關鍵在於切層溫度的收縮(thermal contraction)。用計量的方式分析,我們可以想像不管再小的任何線段,都具有兩種不同的長度;高溫時的長度(Lh)以及低溫時的長度(Lc),而且每種塑料都是Lh>Lc。
 It's clear to both of us that the key factor when it comes to warping is the thermal contraction of layers. For a qualitative analysis, we can imagine that any short segment of filament has two lengths: The length when hot (Lh), and the length when cold (Lc), where Lh > Lc for any particular filament. 


任何時刻只要你在一個冷的塑料上面列印上一條熱的塑料,你必須思考四個長度的變化。第一個長度是剛列印出來的塑料(L1h),第二個是這個塑料冷卻後的長度(L1c),第三個是舊的塑料在剛被列印出來時的長度(L2h),以及舊的塑料冷卻後的長度(L2c)。
Any time you print a hot filament on a cold one, you have four lengths to consider: The length of the hot new filament when freshly printed (L1h), the length of the new filament after it has cooled (L1c), the length of the old filament when it was freshly printed (L2h), and the length of the old filament when it has cooled (L2c). 


根據溫度收縮,我們知道 L1h > L1c 且 L2h > L2c。
Due to thermal contraction, we know that: L1h > L1cL2h > L2c 


我們也知道,熱的塑料是列印在冷的塑料上,所以這意味著後面兩者的長度相等:L1h = L2c
But we also know that the new, hot filament is printed on the old, cold filament. This forces their lengths to be equal: L1h = L2c 


這是造成問題產生的癥結。當物件冷卻之後,因為 L1c < L2c 所以物件捲曲。不均等的冷卻並不至於導致翹曲,列印的哪一部分先冷卻並不重要。重要的是列印出來的塑料是堆疊在冷卻後的塑料上面。一個緩慢的冷卻行為不該與快速冷卻有任何的差異才對。
That's where the trouble happens. When the object cools, L1c < L2c, so the object warps. Uneven cooling does not lead to warping; it doesn't matter which part of the printed part cools first. What matters is that hot filament is deposited onto cold plastic. A slow cool down shouldn't be any different than a rapid quench. 


假如你在均溫下拿一個沒有翹曲的物件,然後對其增加一個特定變幅的溫度(在任何的增溫速度下,比方一個漸變的高溫差),這物件將會彎曲。但是當你讓物件回歸均勻的溫度時(不論降溫的速度如何),它將會回到原本的形體。現在面臨的問題是,剛被列印出來的物件是一個尚未捲曲的狀態(因為它定形在一種不均溫的狀態);當它被帶到一個均溫的環境下,它就會翹曲了;這件事情變換得快或慢並不重要。例外的狀況是,假如溫度的變化大到足以造成相位的改變,這樣的前提下,內部的結構將會在這個過程之後改變。
If you take an un-warped object at a uniform temperature, and impose a temperature gradient on it (at any speed), it will warp. But when you return it back to uniform temperature (at any speed), it will return to its original shape. The trouble is that a RepRapped part is an un-warped object at a nonuniform temperature. When it is brought to a uniform temperature, it warps. It shouldn't matter how quickly the transition happens. The exception is if the temperature change is high enough to cause a phase change, in which case the internal structure will be different before and after the process. 


現在來思考列印速度與物件尺寸對翹曲產生的影響。Lh 與 Lc 的差異是與溫度變化呈一個比例關係的(Lh = Lc + a dT)。假設一個極度快速或是非常小型的列印,所有的塑料是以急速堆疊的方式(沒有時間去冷卻),因此此時的 dT = 0,而且沒有翹曲的現象發生。反之,在一個極度大型或是非常緩慢的列印狀態,先前列印的塑料總是在新塑料列印堆疊之前,冷卻到室溫下;此時的 dT = max(材料熱縮的最大值)。
Now to consider the effect of print speed and object size on warping. The difference between Lh and Lc is proportional to the temperature change (Lh = Lc + a dT). For an infinitely fast or small print, all the filament will be deposited instantaneously with no time to cool between layers, so dT = 0, and no warping occurs. For an infinitely large or slow print, the old filament has always cooled to the ambient temperature by the time the new filament is laid down, so dT = max. 


一個列印的常態既不是非常快也不是非常的慢,因此有兩個關鍵的因素要思考;物件是從表面冷卻(熱傳遞與熱輻射),以及熱量的擴散(熱傳導)。熱量是由新堆疊上來的塑料所產生的接觸面,經由新塑料的本體傳遞到舊塑料的冷卻表面。
For a print that's neither infinitely fast nor infinitely slow, there's two important factors to consider (that I can think of). There's cooling from the surface of the part (convection and radiation) and thermal diffusion inside the part (conduction). Heat is added from the surface, in the form of freshly deposited filament, and then conducts through the body of the part toward the cold surface. 


這並不是溫度遽變導致翹曲的發生。這裡提到的非均質溫度指的是物件的邊緣區域,熱的塑料是被列印在冷的表面上;然而在加熱板中心區塊,熱的塑料是列印在熱的塑料上。這樣的現象意味著邊界的部分將會有最大的應力;物件內部則是最不售應力影響的,因為 dT 在中心是最小的。然而,就算物件沒有溫度上的漸變溫差(舉例,假如它是一致的冷,比方慢速列印的狀態),翹曲的狀況還是會發生(因為新列印的塑料是熱的)。這僅是單純的考量,然而翹曲的應力甚至會貫穿整個部分。
It is not the steepness of the temperature gradient that leads to warping. What this non-uniform temperature means is that at the edges, hot filament is printed on cold plastic, whereas at the center, hot filament is printed on warm plastic. That means that the warping stresses will be highest at the edges, and less at the center, because delta T is less at the center. However, even if there were no temperature gradient in the object (ie, if it were uniformly cold, as in the case of the slow print), warping would happen because the fresh filament is hot. It's just that in this case, the warping stresses will be even throughout the part. 


性質上地說,這兩者之間並沒有過大的差異;一者是均衡的捲曲(所以它可能是導致底部產生一個拋物線形變的原因),另一個則是不均衡的捲曲(可能是一個更接近於四度曲線,在邊緣處有一個落差的翹曲);不論何者,它們都導致物件的翹曲。
Qualitatively, there's not a big difference between these two cases; one warps evenly (so it would probably form a parabolic shape at the bottom) and one warps unevenly (so it might be more of a quartic curve, with the steepest bend at the edges). But they'd both warp. 


就我的想像與理解,一個物件是可以被列印到一個非常高的程度,只要搶在加熱板的作用衰退之前。加熱板通常都是比物件本身來的寬,熱傳導的增加和溫度的提升是從物件的邊緣開始,然而減少對流的冷卻效應也是。假如這樣的現象變成一種困擾,那麼當列印推升到某一個定點高度之後(這個定點是承受整個結構改變的基礎點),只要將加熱板的溫度視物件的高度作提升,如此就可以讓上部的表面維持一個恆定的溫度。然而,這樣可能需要一些非常尖端複雜的軟體。
An object would have to be very tall before the effect of the heated bed could really wear off, I imagine. Because the heated bed is generally wider than the object, there should be warm convection currents rising and warming the sides of the object, reducing convective cooling. If it became a problem, then up to a certain point (the point where the base of the part would undergo a phase change), the temperature of the heated bed can be increased as the object gets taller, so as to maintain a constant temperature at the upper surface. That would probably take some sophisticated software, though. 
Jacob

2013年3月22日 星期五

防止3D printed 大型物件捲曲的方法(再整理)

影片出處:http://www.youtube.com/watch?v=YhfrHo53K18
防止3D printed 大型物件捲曲的方法(再整理)
Printing Large Objects on 3D Printer without Warping

相較於之前的那篇<12招避免你的3D Printed物件產生變形、彎曲的方法>,本篇著重於筆者在實際操作上文中介紹的方法之後,整理出相關的心得。以下將以條列式的方式,依照影響的程度做排序說明:


TOP 01:工作環境的溫度不穩定
使用過大型工業用3D printer機台的人就知道,高階機種的作業環境都是密閉式的。尤其以 FDM(Fused Deposition Manufacturing)熱熔擠出成型技術的堆積方式,更容易受到環境溫度的變化而產生影響。
在<The MakerBot Replicator 列印功能補強指南>一文中提到,如何將 Replicator 開放式的架構透過壓克力罩而轉換成封閉式的運作。這樣的改變,不僅大幅提升工作環境的溫度恆定,使 HBP(Heated Build Platform)加熱板的溫度穩定上升不失溫,也可以防止因為室內溫差(比方開關門窗所造成的微氣流)而造成的塑料捲曲。
Up! 3D printer enclosure/thingiverse:39019

2013年2月17日 星期日

The MakerBot Replicator™ 列印功能補強指南

原文出處:http://www.thingiverse.com/thing:18813


不久的將來,3d printer將是人手一台
畫面擷取於MakerBot官方網站/此處


MakerBot公司推出的家用 3D Printer機種 "Replicator™"
基於 OPEN SOURCE 精神,官方將所有資料分享於網際網路
供玩家下載與修改


MakerBot Replicator™
http://store.makerbot.com/replicator.html


木板主體/DXF檔案下載
切割材料厚度為 5mm(壓克力/密集板)


玩家在發現原本機型的設計缺陷後,自行發展出改進的方式
並將相關套件之切割與組裝檔案分享到網路上,如下圖中的壓克力遮罩以及諸多週邊零組件


壓克力外框遮罩/連結一 連結二
讓機器內部維持一個整體穩定的溫度,有效抑制材料捲曲


外框遮罩/MakerBot Replicator™ 專用DXF檔案下載
FlashForge 閃鑄機型專用DXF(感謝Chih-Chien Peng繪製)
切割材料厚度為 3mm(壓克力)
壓克力可以請廣告店代買代切,精密螺絲可以從露天拍賣購買
採購清單如下:
M3 20 mm螺絲 x 2 (取代機器原本的短螺絲,用來懸掛壓克力"前"面板)
M3 12 mm螺絲 x 15
M3 螺帽 x 15
M4 12 mm螺絲 x 7
M4 螺帽 x 7
如果有加裝風扇,每組風扇需要下面的螺絲與螺帽 
M3 35 mm螺絲 x 4(壓克力之後吹與側吸風扇) 
M3 螺帽 x 4(壓克力之後吹與側吸風扇) 


壓克力組裝分解圖

2012年12月13日 星期四

12 Ways to Fight Warping and Curling

原文出處:makerbot

12招避免你的3D Printed物件產生變形、彎曲的方法


Curling|捲曲


將塑料熱熔然後擠出的這種列印方式,不同部分的冷卻過程有各自不同的冷卻率(收縮率)。由於列印採分部進行,這樣的效果會產生形變或甚至彎曲。雖然 PLA 塑料有低於 ABS 的收縮性,但是這兩者皆有相同的形變問題,嚴重的話可能毀了一個列印的作品。其實有幾個方法可以避免、減少這樣的淺在狀況,最主要而有效的方式是將底板加溫,然而,這樣可能還是不夠。以下列舉14種方式來改善這個問題:


01 使用加熱底板|Use a heated build platform
加熱底板可以幫助最初列印的底部處於和上層一制的溫度,這樣可以確保整個物件的冷卻是均勻的。加熱底板(Heated Build Platform/簡稱HBP)對 ABS 與 PLA 材料的列印,是相當大的關鍵。


02 列印一個筏基|Print with a raft
筏基(用來承載列印物件的一種衍生構造)是 ReplicatorG 和 Skeinforge 軟體裡的一個選項。基本上它就是在主要列印的物件下面,特別生成出的一個更大面積平面。透過更大面積的貼附/抓住機器的建構面,它可以有效的減少物件彎曲形變的程度。衍伸的另一種方式是生產大量的、更寬厚的 raft 來包圍住大部分的列印層(而不只是底部而已)。
Raft|筏基


03 校準 Z 軸列印的初始高度|Calibrate your starting Z height
第一層建構的好壞,足以影響其後的結果。如果你機器 Z 軸的起始高度過高,加熱所擠出的塑料絲將無法有效的附著在平板上。建議以 0.05mm 為調整的最小單位,來進行機器的測試,直到擠出的塑料絲因噴頭與平台之間距過窄,受迫而呈現大面積的攤扁,才可以算是一個適當的底層。
Calibrate your starting Z height|噴嘴高度初始值校正


04 用一個對的建構平台|Get the right build surface
有些人嘗試用不同的材料,比方鋼板、鈦、玻璃、各種不同的塑膠、各種不同的膠帶,以及發泡板來當建構平台。然而,不論是用於 ABS 或是 PLA 塑料,都對加熱過的Kapton防焊遮蔽膠帶(Kapton tape/PI)以及3M藍色的遮蔽膠帶,有著極佳的附著性。
Kapton tape|絕緣膠帶
3M藍色遮蔽膠帶


05 保持建構平台的乾淨|Clean your build surface
一個乾淨的建構平台表面,讓這兩種材料有更加的附著性。請移除平台工作面上的灰塵、遺留下的列印部分和碎片。


06 減緩列印的速度|Print slower
慢速的列印將有助於提升列印的精細度,對於之前列印的部分或是最初生成的底面,都有較佳的附著力。同時,這樣可以讓列印出來的部份有充裕的時間,讓冷卻的過程更均勻。


07 降低列印溫度|Print cooler
在較低的溫度下列印並非是一個合宜的選項。理想的情況下,應該要在允許擠出塑料的最低溫度/並且能成功附著的溫度下進行列印。然而,這樣的嘗試並不適合心臟衰弱者。以一個過低的溫度進行列印,極有可能造成送料馬達以及擠出器因為噴口堵塞而嚴重損毀。


08 排除穿縫風或是將機器圍起來|Eliminate drafts or enclose your robot
Forrest Higgs 先生發現,他的 3D printer 因為過於靠近開窗,導致物件因受熱不均而變形。變形而發生捲曲的正是靠近窗口的那一邊。由於他並不打算將窗戶完全密閉,為了補償穿堂風所帶來的溫差,他安裝了一只發熱的燈來彌補。Cupcake 和   Thing-O-Matic 機型的用戶可以簡單的封閉二到三個開口面,同時可以控制煙霧的流竄。


Makerbot Replicator Enclosur|Thingiverse by Davedbq/downlaod


09 列印老鼠耳朵|Design with mouse ears
Mouse Ears Tabs 是由 Zach Smith 所想到的一個點子。利用在角落處添加的圓形小面積物件,將有助於這些角落貼附在工作面上。這些像老鼠耳朵的物件近似於 Raft 的功能,但是又不必大面積的列印材料。
Mouse Ear Tabs from Zach Smith


10 列印襯部|Design with aprons to hold down corners
Forrest Higgs 先生的另一個建議是利用類似襯裙的裝置,設置在物件的四周。這些低矮又厚實的物件有助於讓 Raft 筏基平整,避免形變或是彎曲所造成的影響。
在物件本體之外的每個角落,噴出低矮而厚實的襯部


11 周邊的熱牆設計|Design with surrounding thermal walls
Forrest Higgs 先生以工程邏輯想出襯部的方式來解決形變的問題,而 Nophead 先生則是為機器設計了一堵熱牆,這道薄牆讓不斷移走的噴頭裝置,得以保持機台內部的溫度。他大膽假設,僅以一道薄牆圍繞住機器可能會有同於將機器置放在密閉機箱內的效果;有趣的是,他建議設計物件時如果角落採用多倒角的處理,這樣的形狀能預防材料的彎曲。
Nophead假設,在物件四周列印小型的薄牆,可以達到抑制彎曲的效果。


Nophead 發現轉角處越多倒角,越不容易發生形變、彎曲


12 減少填充量|Reduce infill
當建構一個 3D printed 物件時,我們可以設定要噴成中空的、實心的,或是介於 0% 到 100% 之間的填充率。然而,如同Nophead 所指出的,模型內部的塑料在物件冷卻時會產生一股驅使形變的力量。這樣解釋了,當你用越多塑料的同時,這些塑料會在冷卻過程中產生拉扯的力量來對抗本身的造形。減少材料的使用將會大幅減少塑料內部的作用力,同時減低物件變形和彎曲的可能性。


(補充) 用砂紙加工絕緣膠帶表面|EDIT: Sand the Kapton
Charles Edward Pax 建議將絕緣膠帶表面以砂紙刨出細紋,將會增加塑料的附著性,讓塑料更容易黏附在加熱平台上。
220 grit 砂紙刨出的細紋|(左) unsanded/(右) sanded


(補充) 直接生成一個 ABS 表面當底板|EDIT: ABS surface
有些人建議在列印前直接在加熱平台上塗上一層液態的 ABS,效果如同生成一塊大面積的底板。


衍伸閱讀:
http://reprap-art.blogspot.tw/2012/05/warping-of-abs-prints.html

Popular Posts